Calibrar a impressora 3D: temperatura, fluxo e retração
A ordem certa de calibração e o que medir em cada etapa: torre de temperatura, cubo de fluxo e teste de retração. E por que a sequência importa tanto.
Existe um padrão em quem começa a imprimir em 3D: passar semanas mexendo em parâmetro aleatório, na esperança de acertar por tentativa. Aumenta a temperatura porque a camada não colou, diminui porque apareceu fio, mexe na retração porque a peça saiu feia.
O problema não é falta de conhecimento. É falta de ordem. Calibração tem uma sequência correta, e mexer fora dela faz você calibrar em cima de um erro anterior — e ter que refazer tudo quando descobrir.
Este guia estabelece a sequência, explica o que cada etapa mede e diz o que anotar. É o processo que transforma impressora que “às vezes funciona” em impressora previsível.
A ordem, e por que ela é essa
1. Nivelamento e primeira camada   (mecânico)
2. Temperatura                     (torre de temperatura)
3. Fluxo                           (cubo de parede única + paquímetro)
4. Retração                        (teste de torres gêmeas)
5. Velocidade e aceleração         (refino final)
A lógica é de dependência. Temperatura afeta o quanto o material escoa, então calibrar fluxo antes de fixar a temperatura significa medir um alvo que ainda vai se mover. Retração depende da temperatura e do fluxo, porque material mais quente e mais volumoso escorre mais. E tudo depende da primeira camada: se a peça descola ou fica esmagada na base, qualquer defeito que você observar em cima pode ser consequência disso, não do parâmetro que você está testando.
Por isso a etapa zero é mecânica, não de software.
Etapa 1: nivelamento e primeira camada
Antes de qualquer parâmetro, a mesa precisa estar nivelada e a distância do bico correta.
Imprima um teste de primeira camada — um quadrado grande de uma única camada preenchendo boa parte da mesa. O que você quer ver:
- Linhas que se tocam e se fundem, sem vãos entre elas.
- Superfície uniforme, sem região mais brilhante (bico perto demais, plástico esmagado) nem mais fosca e frouxa (bico longe demais).
- Cantos aderidos, sem levantar.
Se a mesa tem nivelamento manual, ajuste os parafusos com o bico quente e repita. Se tem sonda automática, rode a rotina de nivelamento e ajuste o z-offset durante a impressão, observando o resultado.
Só passe adiante quando essa camada estiver boa. Todo o resto é medido em cima dela.
Etapa 2: temperatura
O objetivo é achar a temperatura mais baixa que ainda dá boa adesão entre camadas. Mais baixa porque temperatura excessiva causa fios, deformação em detalhe fino e cantos arredondados.
O teste é a torre de temperatura: uma peça alta dividida em blocos, onde cada bloco imprime numa temperatura diferente. A maioria dos fatiadores modernos gera isso, ou você acha modelos prontos com o script de troca de temperatura embutido.
Rode uma faixa ampla para o seu material. Para PLA, algo entre 190 e 225 °C cobre a maioria dos casos, em passos de 5 °C.
O que avaliar em cada bloco, em ordem de importância:
- Adesão entre camadas. Tente quebrar o bloco com a mão. Bloco frio demais parte fácil entre as camadas.
- Fios entre as partes. Bloco quente demais deixa teia.
- Qualidade de ponte e de canto. Quente demais arredonda o que deveria ser reto.
Escolha o bloco mais frio que ainda passa no teste de adesão. Anote esse número junto com a marca e a cor do filamento.
Etapa 3: fluxo
Essa é a etapa que separa peça amadora de peça dimensionalmente correta, e é a única que exige instrumento de medida.
Imprima um cubo oco com uma única parede — sem preenchimento, sem topo, com o número de perímetros configurado em 1. Depois meça a espessura da parede com paquímetro, em vários pontos.
A conta:
novo fluxo = fluxo atual × (espessura esperada ÷ espessura medida)
Exemplo prático: você configurou largura de extrusão de 0,4 mm e o paquímetro mede 0,44 mm. Isso é 10% de superextrusão. Com fluxo atual em 100%, o novo valor é 100 × (0,40 ÷ 0,44) = 91%.
Meça em pelo menos quatro pontos de cada face e use a média. Parede única mede melhor que parede múltipla porque não tem sobreposição entre perímetros mascarando o resultado.
Por que isso importa tanto: superextrusão engorda toda parede e todo furo fica menor que o projetado — é a causa número um de peça que não encaixa. Subextrusão deixa vão entre as linhas e a peça fica frágil. Os dois defeitos são invisíveis a olho nu e óbvios no paquímetro.
Etapa 4: retração
Retração é o quanto o extrusor puxa o filamento para trás ao mover sem imprimir, para o material não escorrer.
Antes de calibrar, seque o filamento. Isso não é preciosismo. Filamento úmido produz fios por vaporização da água, não por falta de retração. Se você calibrar com filamento molhado, vai configurar uma retração exagerada para compensar um defeito que some quando o material secar — e aí passa a sofrer com entupimento e falha de alimentação.
Com o filamento seco, imprima o teste clássico de duas torres separadas, que obriga o bico a viajar entre elas a cada camada. Varie a distância de retração em incrementos pequenos e observe quando os fios param.
Ajuste primeiro a distância, que é o parâmetro dominante. Só mexa na velocidade de retração se a distância sozinha não resolver. E cuidado com o excesso: retração exagerada puxa material derretido para a zona fria do hotend e causa entupimento.
Etapa 5: velocidade
Com os quatro anteriores fixos, aí sim vale subir velocidade até achar o limite da máquina — que aparece como ringing (ondulação após cantos) ou perda de passo.
Essa é a etapa de menor retorno. Impressora bem calibrada e lenta produz peça excelente; impressora rápida e descalibrada produz lixo rápido.
As ferramentas
| Produto | Destaque | Nota | Comprar |
|---|---|---|---|
| Paquímetro digital 150 mm · Genérica | Obrigatório para calibrar fluxo | ⭐ 4.7 | |
| Vonder jogo de chaves Allen 9 peças · Vonder | Ponta abaulada, melhor nota do grupo | ⭐ 4.9 | |
| Sovol SH01 secador de filamento · Sovol | Secar vem antes de calibrar retração | ⭐ 4.4 | |
| Voolt3D PLA Preto 1 kg · Voolt3D | Lote consistente para calibrar | ⭐ 4.7 |
1. Paquímetro digital 150 mm
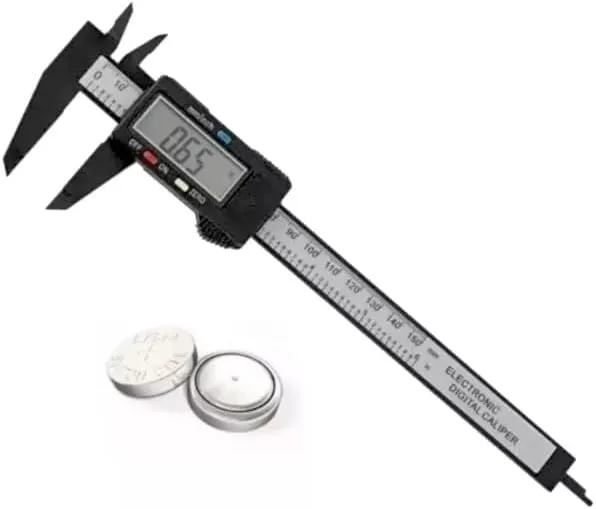
Marca: Genérica · Nota 4,7
É a única ferramenta sem a qual a calibração de fluxo não existe. Todo o resto do processo é avaliação visual; o fluxo é medição, e medição precisa de instrumento.
A diferença entre 0,40 e 0,44 mm de parede — que é 10% de superextrusão e faz todo furo da sua peça ficar apertado — é invisível a olho nu e óbvia no paquímetro. Também serve para conferir dimensão de peça pronta contra o modelo, que é como você descobre se o dimensional está fechando.
Esse modelo já vem com as baterias LR44, detalhe bobo que evita a chateação de comprar bateria de relógio separado. Sendo de entrada, tem repetibilidade menor que um profissional: meça três vezes e use a média. E ele desliga sozinho rápido, zerando a referência — zere de novo antes de cada medição.
Pontos positivos
- Sem ele não há calibração de fluxo possível
- Já vem com as baterias LR44
- Serve também para conferir dimensional de peça pronta
Pontos negativos
- Repetibilidade de modelo de entrada: meça três vezes
- Desliga sozinho e zera a referência
- Bico de medição fino marca peça macia se apertar demais
2. Sovol SH01 — porque secar vem antes
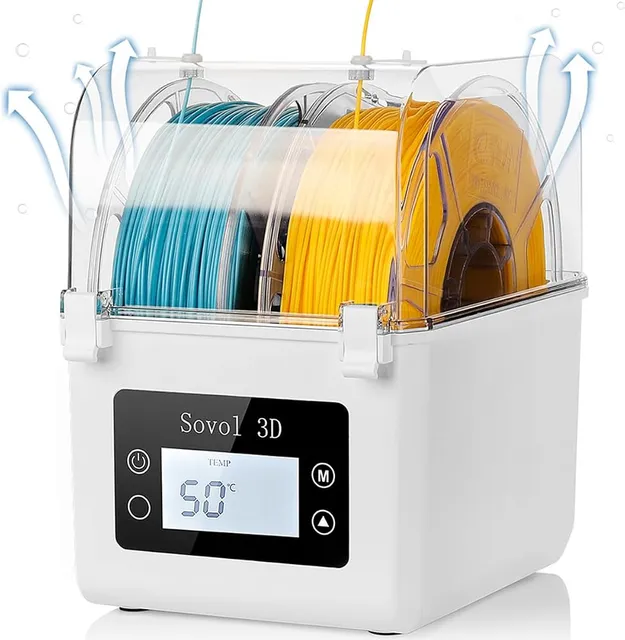
Marca: Sovol · Nota 4,4
Coloco o secador na lista de ferramentas de calibração de propósito, porque ele resolve um erro de método que custa dias.
Filamento úmido produz fios, bolha e superfície opaca. Todos esses são sintomas que a pessoa atribui à retração e passa a tarde ajustando. Calibrar retração com filamento molhado é calibrar para compensar um defeito temporário — e quando o filamento secar, os parâmetros ficam errados no outro sentido.
A regra é simples: seque antes de testar retração. Se depois de seco os fios continuarem, aí é retração de verdade.
O suporte de carretel embutido ajuda no dia a dia, porque o filamento fica secando enquanto alimenta a impressora. As limitações são carretel de até 1 kg e ausência de leitura de umidade — você segue tempo e temperatura de tabela.
Pontos positivos
- Elimina a causa mais comum de falso problema de retração
- Seca e alimenta a impressora ao mesmo tempo
- Melhor nota entre os secadores da faixa
Pontos negativos
- Aceita apenas carretel de 1 kg
- Sem leitura de umidade, só temperatura e tempo
- Ocupa espaço na bancada
3. Vonder jogo de chaves Allen
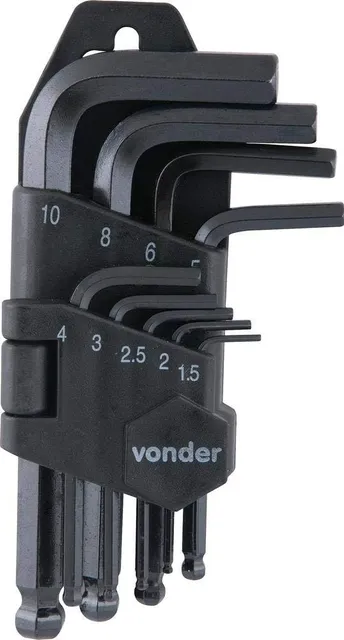
Marca: Vonder · Nota 4,9
A etapa mecânica pede chave Allen, e impressora 3D é feita quase inteira com parafuso hexagonal — excêntrico de rolamento, tensor de correia, suporte de hotend, fixação de eixo.
A ponta abaulada é o detalhe que faz esse jogo valer. Ela permite atacar o parafuso em ângulo, o que resolve os pontos apertados dentro da estrutura onde a chave reta não entra reta. Quem já tentou ajustar excêntrico com o pórtico montado sabe do que estou falando.
Nota 4,9, a melhor deste comparativo. Duas ressalvas: chave Allen não substitui chave de boca do tamanho certo para apertar bico e bloco aquecedor — usar a ferramenta errada ali arredonda a peça. E jogo em L cansa a mão em uso repetido; se você desmonta muito, chave em T é mais confortável.
Pontos positivos
- Ponta abaulada alcança parafuso em ângulo, dentro da estrutura
- Nota 4,9, a melhor do grupo
- Faixa de 1,5 a 10 mm cobre a impressora inteira
Pontos negativos
- Não substitui chave de boca para hotend e bico
- Formato em L cansa em uso repetido
- Sem estojo rígido nas versões mais baratas
4. Voolt3D PLA Preto — o material de calibrar
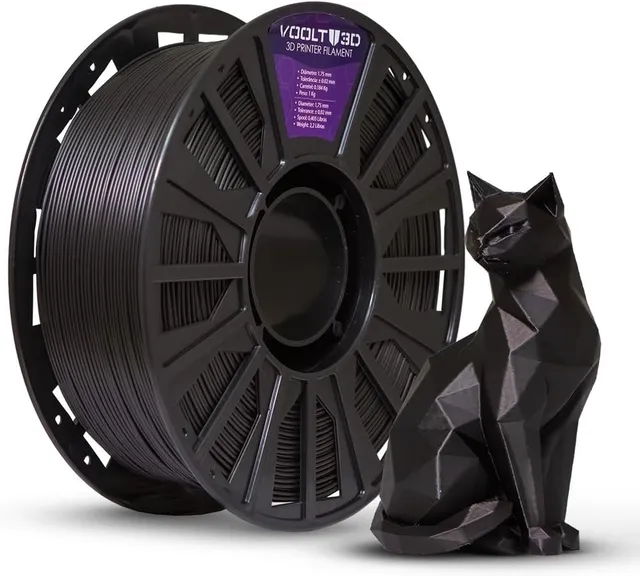
Marca: Voolt3D · Nota 4,7
Para aprender a calibrar, PLA é o material certo: é o mais previsível, o mais tolerante e o que dá resposta mais clara a cada mudança de parâmetro. PETG e ABS têm variáveis a mais que atrapalham quem está aprendendo o método.
Consistência de lote importa aqui mais do que em impressão comum. Calibração só tem valor se o filamento de amanhã se comportar como o de hoje, e filamento nacional de marca estabelecida costuma variar menos entre lotes do que os genéricos importados sem marca.
Um detalhe prático: cor clara mostra melhor o resultado dos testes. Preto esconde vão entre linhas e detalhe de superfície justamente no que você está tentando avaliar. Se for comprar um carretel só para calibrar, considere cinza ou branco.
E não esqueça: cada marca e cada cor pede recalibração. Anote os valores por carretel.
Pontos positivos
- PLA é o material mais previsível para aprender a calibrar
- Lote nacional consistente: a calibração continua válida
- Nota 4,7
Pontos negativos
- Preto esconde detalhe nos testes: cor clara mostra melhor
- Cada marca e cor exige recalibrar
- Precisa de armazenamento seco
Perguntas frequentes
Qual a ordem certa de calibração? Primeiro o mecânico: nivelamento e primeira camada. Depois temperatura, fluxo, retração e por último velocidade. A ordem não é arbitrária: temperatura afeta o quanto o material escoa, então calibrar fluxo antes obriga a refazer tudo.
Preciso recalibrar quando trocar de filamento? Sim. Marca diferente muda a formulação; cor diferente da mesma marca muda o pigmento, que altera fluidez e temperatura ideal. PLA preto e branco da mesma fabricante costumam pedir alguns graus de diferença.
Como sei se o fluxo está certo? Imprimindo um cubo oco de parede única e medindo com paquímetro. Parede configurada em 0,4 mm que mede 0,44 significa 10% de superextrusão. É o único teste que exige instrumento — o resto é visual.
Fio entre as peças é problema de retração ou de umidade? Pode ser dos dois, e testar retração com filamento úmido é perda de tempo. Seque primeiro. Se os fios continuarem, aí sim aumente a distância de retração em incrementos pequenos.
Calibração vale para sempre? Não. Vale para aquele filamento, naquele bico, naquela impressora. Mantenha um perfil salvo por combinação de material e cor.
Veredicto
Se você só tem tempo para duas etapas, faça primeira camada e fluxo. A primeira resolve a maior fonte de peça no lixo; a segunda resolve o dimensional, que é o que faz a peça encaixar no lugar para o qual foi projetada.
Se você só vai comprar uma ferramenta, compre o paquímetro. É a única etapa do processo que não dá para fazer no olho, e o defeito que ela revela — superextrusão de 10% que aperta todo furo — é exatamente o que faz peça funcional não servir.
E guarde a regra de método que economiza mais tempo que qualquer parâmetro: filamento seco antes de qualquer teste. Metade dos problemas atribuídos a retração é umidade, e você não calibra o que não é constante.
Resumo dos produtos avaliados
Genérica
Paquímetro Digital Eletrônico 150 mm com Baterias LR44
Confira o preço atualizado na loja
Pontos positivos
- Sem ele não existe calibração de fluxo: você precisa medir a parede
- Já vem com as baterias LR44, que são chatas de achar avulsas
Pontos negativos
- Modelo de entrada: repetibilidade menor que a de paquímetro profissional
- Desliga sozinho rápido e zera a referência
Vonder
Vonder Jogo de Chaves Hexagonais Allen Abauladas 1,5 a 10 mm com 9 peças
Confira o preço atualizado na loja
Pontos positivos
- Ponta abaulada permite ajustar parafuso em ângulo, dentro da estrutura
- Nota 4,9, a melhor do comparativo
Pontos negativos
- Não substitui chave de bico correta para o hotend
- Jogo em L é menos confortável que chave T para uso repetido
Voolt3D
Voolt3D Filamento PLA Preto 1 kg 1,75 mm Nacional
Confira o preço atualizado na loja
Pontos positivos
- Lote nacional consistente: calibração feita hoje continua válida amanhã
- PLA é o material mais previsível para aprender a calibrar
Pontos negativos
- Preto esconde detalhe: cor clara mostra melhor o resultado do teste
- Cada marca e cor exige recalibrar
Sovol
Sovol SH01 Secador de Filamento com Suporte de Carretel
Confira o preço atualizado na loja
Pontos positivos
- Filamento úmido invalida qualquer calibração: secar vem antes de tudo
- Seca e alimenta a impressora ao mesmo tempo
Pontos negativos
- Aceita apenas carretel de 1 kg
- Sem leitura de umidade, só temperatura e tempo
