Como trocar e desentupir o bico da impressora 3D
O procedimento para trocar o bico da impressora 3D e destravar entupimento pelo método do cold pull, com a temperatura de cada filamento.
Duas manutenções resolvem a maior parte dos problemas de extrusão numa impressora 3D: desentupir o bico e trocar o bico. São procedimentos diferentes, com sinais diferentes, e fazer o errado só adia o conserto.
Este guia segue o procedimento de cold pull documentado pela Prusa e trata das duas situações.
Antes: é entupimento mesmo?
Entupimento tem assinatura própria. O sintoma é subextrusão: camadas finas, falhadas, com interrupções no meio de uma parede que deveria ser contínua.
O teste que separa as hipóteses:
- Aqueça o bico na temperatura normal do filamento
- Com a impressora parada, mande extrudar 100 mm
- Observe
| Resultado | Diagnóstico |
|---|---|
| Sai pouco, torto, ou não sai | Obstrução. Siga para o cold pull |
| Sai normalmente, mas falha só ao imprimir | Não é entupimento: veja fluxo, temperatura ou extrusor patinando |
| Sai mais largo que o esperado | Bico gasto. Siga para a troca |
Vale olhar também a engrenagem do extrusor: filamento patinando ali produz um sintoma muito parecido com entupimento e tem outra solução.
Entupimento parcial: o mais chato de diagnosticar
Existe um caso intermediário que engana muita gente. O bico não está completamente obstruído — sai material, aparentemente normal no teste manual —, mas durante a impressão a extrusão falha de forma intermitente.
O que acontece: uma obstrução parcial aumenta a resistência à passagem do plástico. No teste manual, com a impressora parada, a pressão tem tempo de vencer essa resistência e o material sai. Durante a impressão, com o extrusor empurrando em velocidade, a pressão não se sustenta e a extrusão falha nos trechos mais rápidos.
O sintoma característico: a peça sai bem nas partes lentas e falha nas rápidas, ou as primeiras camadas saem bem e a qualidade cai conforme a impressão acelera.
Se o teste de 100 mm saiu “meio fraco” mas não zerado, trate como obstrução parcial e faça o cold pull assim mesmo.
Heat creep: quando o problema não é o bico
Vale conhecer essa causa porque ela produz entupimentos repetidos, e trocar o bico não resolve.
Heat creep é o calor subindo do bloco aquecedor pelo caminho do filamento, além do ponto onde deveria parar. O plástico amolece antes da hora, num trecho em que o canal é mais largo, incha e trava — e o entupimento se forma acima do bico, não nele.
Os sinais que apontam para isso:
- O entupimento volta pouco tempo depois de desentupir
- Acontece mais em impressões longas do que em curtas
- Acontece mais com filamento que imprime em temperatura mais alta
- Piora quando a ventoinha de dissipação do hotend está fraca, suja ou parada
A primeira coisa a verificar é essa ventoinha — a do dissipador, não a que sopra a peça. Se ela não está girando, nenhum cold pull vai resolver o problema de forma duradoura.
O cold pull, passo a passo
O cold pull limpa o interior do hotend puxando o material solidificado com a sujeira grudada nele. A documentação da Prusa é clara sobre o filamento a usar:
“PLA works best for a cold pull, as other filaments do not retain the tip as PLA does and they will either tear or melt too much.”
É essa capacidade do PLA de manter a forma da ponta que faz o método funcionar.
O procedimento
1. Aqueça o bico a 270 °C
2. Insira PLA manualmente no extrusor e empurre até sair material
3. Continue empurrando enquanto a temperatura cai,
   até estar baixa demais para derreter (~170 °C no PLA)
4. Aqueça a 85 °C
5. Ao atingir 85 °C, segure o filamento com um alicate
   e puxe devagar, com força constante
Como saber se funcionou
A ponta puxada deve sair com a marca do bico impressa nela — um cone com o formato exato do furo interno.
- Ponta limpa, sem mistura de cor e sem marcas escuras: conseguiu.
- Restos do material anterior ou sujeira queimada grudada: funcionou parcialmente. Repita — a documentação orienta repetir várias vezes até a ponta sair limpa.
O aviso que evita estragar um bico caro
A Prusa avisa que, com o Nozzle X, deve-se usar apenas filamento de limpeza, e que o cold pull pode danificar esse bico.
O princípio vale de forma geral: bicos com revestimento interno especial podem ter o revestimento arrancado pela tração. Em bico de latão comum, que é o que a maioria das impressoras de entrada traz de fábrica, o método é seguro e repetível.
Quando o caso é trocar, não limpar
Bico gasto não desentope — o furo alargou e não volta. O sintoma é o oposto do entupimento: a linha extrudada sai mais larga do que o fatiador calculou, e a peça fica fora de medida mesmo com a calibração certa.
O desgaste depende do material, não do tempo. Latão imprimindo PLA e PETG dura muitos quilos de filamento. O mesmo latão imprimindo abrasivo — fibra de carbono, fibra de vidro, filamentos com brilho metálico — pode ter o furo alargado em poucas horas.
Por isso vale ter bico reserva em casa. Um kit resolve isso por pouco.
Cuidado com a medida no anúncio
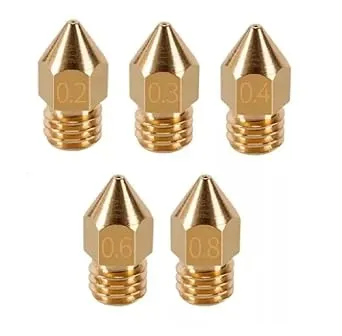
Este kit é vendido como “Misto 2mm 3mm 4mm 6mm 8mm”. Não existe bico de 8 mm em impressora FDM doméstica — ele depositaria uma linha da largura de um dedo.
Os diâmetros reais são 0,2 / 0,3 / 0,4 / 0,6 / 0,8 mm. O produto está certo; o texto do anúncio é que come a vírgula e o zero. O de uso diário é o 0,4 mm, padrão de fábrica da maioria esmagadora das impressoras.
Uma ressalva honesta sobre a categoria: bico é um item com pouquíssimo histórico de avaliações na Amazon brasileira — este kit tem 10, e os concorrentes têm menos ainda. Não há como usar volume de avaliação como critério aqui, diferente do que acontece em outras categorias.
Ver na AmazonSe você imprime abrasivo
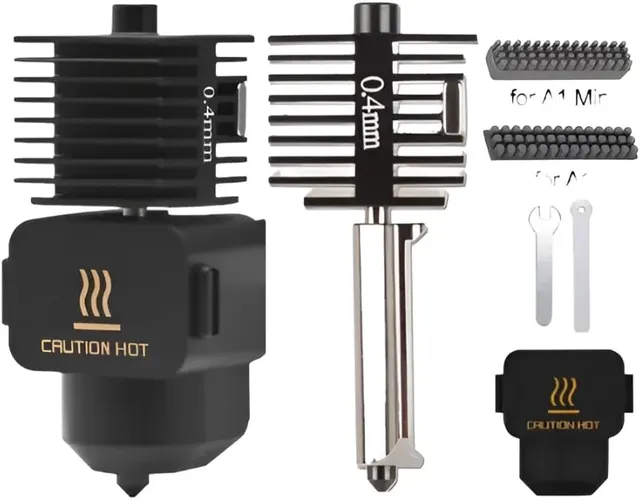
Trocar latão com mais frequência não resolve filamento abrasivo — só adia. A solução é aço endurecido, que resiste ao desgaste que come o latão.
Este conjunto, específico para A1 e A1 mini, troca o hotend completo com dissipador, não apenas a ponta. Só serve nesses modelos — confira o seu antes de comprar. E tem apenas 2 avaliações, o que pede a mesma cautela mencionada acima.
Ver na AmazonA regra da troca: quente
Este é o detalhe que quebra hotend de quem troca bico pela primeira vez.
O bico é apertado e solto com o hotend aquecido, tipicamente em torno de 200 a 240 °C, dependendo do fabricante. O motivo é que o plástico solidificado na rosca funciona como cola: frio, ele trava o bico e você acaba torcendo o bloco aquecedor inteiro.
Três cuidados:
- Segure o bloco aquecedor com uma chave enquanto gira o bico com a outra. Sem isso, a torção vai para a resistência e o termistor.
- Trabalhe com luva, porque tudo ali está na faixa dos 200 °C.
- Reaperte com o hotend quente depois de montar, para fechar a folga que aparece com a dilatação.
Depois da troca: recalibrar
Pular esta parte estraga a primeira impressão.
Sempre: refaça o ajuste da primeira camada. A altura do bico em relação à mesa muda ao desmontar e remontar, mesmo em frações de milímetro.
Se mudou o diâmetro: informe o novo valor no fatiador antes de gerar o G-code. Toda a conta de extrusão depende dele — um 0,6 mm rodando com perfil de 0,4 mm entrega peça errada.
Sempre: rode uma peça pequena de teste antes de mandar uma impressão longa. Descobrir problema de altura na primeira camada de uma peça de dez horas é caro.
O diâmetro do bico muda mais do que você imagina
Já que o kit traz cinco diâmetros, vale saber o que cada um faz — porque trocar de bico é uma das formas mais eficientes de mudar o resultado, e quase ninguém usa.
| Bico | Tempo de impressão | Detalhe | Resistência |
|---|---|---|---|
| 0,2 mm | Muito mais lento | Máximo | Menor |
| 0,4 mm | Referência | Bom | Boa |
| 0,6 mm | Bem mais rápido | Menor | Maior |
| 0,8 mm | Muito mais rápido | Baixo | Máxima |
Duas relações aqui não são óbvias.
Bico maior imprime peça mais forte. Uma linha mais grossa cria menos interfaces entre extrusões e adere melhor à camada anterior. Para peça funcional que vai sofrer esforço, um 0,6 mm costuma render resultado mais resistente que um 0,4 mm — e ainda imprime mais rápido.
Bico menor nem sempre significa peça melhor. O 0,2 mm entrega detalhe superior, mas multiplica o tempo de impressão e aumenta bastante a chance de entupimento, porque qualquer impureza no filamento tem menos espaço para passar. Faz sentido para miniatura com detalhe fino; é escolha ruim para uso geral.
Na prática, muita gente resolveria melhor os próprios problemas alternando entre 0,4 mm para o dia a dia e 0,6 mm para peça funcional, em vez de brigar com o 0,4 mm em tudo.
Uma observação sobre material: bicos de latão conduzem calor muito bem e são ótimos para a maioria dos filamentos. Bicos de aço endurecido resistem ao abrasivo, mas conduzem calor um pouco pior — o que às vezes exige ajustar a temperatura alguns graus para cima em relação ao perfil que você usava com latão.
Manutenção que evita o problema
Boa parte dos entupimentos é evitável, e três hábitos resolvem a maioria:
Guarde o filamento seco. Filamento úmido é a causa mais subestimada de problemas de extrusão. A umidade absorvida vira vapor dentro do bico, produzindo estalos, bolhas e extrusão irregular — que se parece com entupimento. Saco fechado com sílica resolve para a maioria dos casos.
Limpe o filamento na entrada. Um pedaço de espuma preso no caminho do filamento retém poeira antes que ela chegue ao hotend. É uma peça que dá para imprimir e custa nada.
Não deixe filamento parado no hotend quente. Plástico cozinhando por horas dentro do bico é exatamente como se forma aquela sujeira queimada que o cold pull precisa arrancar. Se a impressão terminou, deixe o hotend esfriar.
Pontos positivos
- Cold pull é reversível e resolve a maior parte dos entupimentos
- Bico é peça barata: dá para manter reserva sem pesar
- O diagnóstico de 100 mm separa entupimento de bico gasto em um minuto
Pontos negativos
- Exige mexer no hotend quente, com risco de queimadura
- Não serve para bico com revestimento especial, como o Nozzle X
- A categoria tem pouquíssima avaliação na Amazon BR para comparar
Fechando
Resumindo o diagnóstico: sai pouco material, é entupimento e o cold pull resolve. Sai material demais ou largo demais, o bico gastou e precisa ser trocado.
E guarde as duas temperaturas do procedimento: 270 °C para carregar o PLA, 85 °C para puxar. É nessa faixa fria que o material sai inteiro, trazendo a sujeira junto.
O procedimento completo está documentado na base de conhecimento da Prusa, que vale conferir para o seu modelo específico — as máquinas mais novas automatizam parte desses passos.
Resumo dos produtos avaliados
Genérica
Kit 5 Bicos Nozzle MK8 para Impressora 3D
Confira o preço atualizado na loja
Pontos positivos
- Cinco diâmetros no mesmo kit, incluindo o 0,4 mm de uso diário
- Padrão MK8, o mais comum em impressoras de entrada
- Barato o suficiente para manter bico reserva sempre à mão
Pontos negativos
- O anúncio erra as medidas: lê-se 2mm, mas é 0,2 mm
- Apenas 10 avaliações: categoria com pouco histórico na Amazon BR
Genérica
Hotend com Bico Nozzle 0,4mm em Aço Endurecido para A1 e A1 mini
Confira o preço atualizado na loja
Pontos positivos
- Aço endurecido resiste a filamento abrasivo, que come o latão
- Vem com dissipador: troca o conjunto, não só a ponta
Pontos negativos
- Só 2 avaliações
- Específico para A1 e A1 mini: não serve em outras impressoras
