Primeira camada e warping: o guia de diagnóstico e correção
Peça descolando ou canto levantando? Diagnóstico por sintoma, o cálculo do offset de Z, perfis testados e os 7 itens que corrigem de verdade.
Toda impressão 3D que dá errado dá errado por dois motivos, e eles são frequentemente confundidos.
O primeiro é a primeira camada: o material não gruda, sai em linhas separadas, fica transparente demais ou esmagado demais. Você vê isso nos primeiros dois minutos.
O segundo é warping: a peça grudou bem, imprimiu por uma hora e aí o canto começou a levantar, descolando da mesa e arrastando a geometria toda. Você vê isso na hora errada — quando já investiu tempo e material.
São problemas diferentes, com causas diferentes e correções diferentes. Confundir os dois é o motivo pelo qual muita gente fica meses ajustando offset de Z para resolver um problema que era contração térmica.
Este post é o fluxo de diagnóstico que eu uso, em ordem, do sintoma até a correção. Com os números, os testes e o que eu efetivamente comprei quando o ajuste de software não bastou.
Parte 1 — A física, em três parágrafos
Termoplástico expande quando aquece e contrai quando esfria. O PLA contrai algo próximo de 0,3 a 0,5% ao esfriar da temperatura de extrusão até a ambiente; o ABS contrai de 0,7 a 1,5%. Não parece muito — até você fazer a conta em uma peça de 200 mm: 0,5% são 1 milímetro de encolhimento.
Enquanto a peça imprime, ela é uma pilha de camadas em temperaturas diferentes. A camada que acabou de sair do bico está quente e no tamanho máximo; a de dez camadas abaixo já esfriou e encolheu. A camada quente, ao esfriar, tenta encolher também — e as camadas frias abaixo dela resistem. Isso gera tensão interna acumulada.
Essa tensão precisa ir para algum lugar. Se a aderência com a mesa for maior que ela, a peça fica presa e a tensão permanece dentro do material. Se a aderência for menor, a peça levanta — e ela levanta pelo canto, porque no canto a força de contração só tem uma direção para puxar, enquanto no meio da peça ela é equilibrada pelos vizinhos.
Daí saem as duas estratégias que funcionam contra warping, e nenhuma delas é “aumentar a temperatura da mesa”:
- Aumentar a aderência (superfície melhor, adesivo, brim, área de contato maior)
- Reduzir a tensão (esfriar mais devagar, fechar a impressora, arredondar cantos no modelo)
Parte 2 — Diagnóstico por sintoma
Antes de mexer em qualquer parâmetro, identifique o sintoma. Imprima um quadrado de teste de primeira camada (um retângulo de 100×100 mm com uma camada de altura) e olhe de perto.
| O que você vê | O que é | O que corrigir |
|---|---|---|
| Linhas separadas, dá pra ver a mesa entre elas | Bico longe demais | Baixar o offset de Z |
| Filete transparente, quase sem espessura | Bico perto demais, esmagando | Subir o offset de Z |
| Material acumulando em rugas na frente do bico | Muito perto + fluxo alto | Subir Z e revisar fluxo |
| Um canto bom e o oposto ruim | Mesa desnivelada | Nivelar (não é offset) |
| Gruda no meio, não gruda nas bordas | Mesa côncava/convexa | Malha de nivelamento (mesh) |
| Adere e depois o canto levanta | Warping | Aderência + controle térmico |
| Base da peça alargada, tipo pé de elefante | Mesa quente demais ou Z baixo | Baixar temperatura da mesa |
| Estalos durante a extrusão | Filamento úmido | Secar o filamento |
| Largura de filete variando sem motivo | Bico gasto ou parcialmente entupido | Trocar o bico |
A regra mais importante desta tabela: nivelamento e offset de Z são coisas diferentes.
Nivelamento é deixar a mesa paralela ao plano de movimento do bico. Offset de Z é a distância entre o bico e a mesa quando a impressora acha que está no zero. Se um canto está bom e o outro ruim, o problema é nivelamento, e mexer no offset só vai trocar qual canto está errado.
Parte 3 — Calibrando o offset de Z com número, não com feeling
O método do papel — deslizar uma folha entre o bico e a mesa até sentir arrasto — é um ponto de partida, não uma calibração. Uma folha sulfite comum tem cerca de 0,1 mm, e “sentir arrasto” é uma medida que varia de pessoa para pessoa e de dia para dia.
O método que funciona:
Passo 1. Aqueça tudo antes de calibrar. Mesa na temperatura de trabalho, bico na temperatura de trabalho. Metal dilata: uma mesa a 60 °C não está na mesma posição que uma mesa a 25 °C, e calibrar frio significa recalibrar quente.
Passo 2. Limpe o bico. Uma gota de plástico solidificada na ponta muda a referência e você calibra em cima do resíduo.
Passo 3. Imprima um quadrado de uma camada e ajuste o offset ao vivo, durante a impressão. Praticamente todo firmware moderno permite (Baby Steps no Marlin, Z-Offset em tempo real no Klipper).
Passo 4. O alvo visual: os filetes devem estar levemente esmagados e tocando um no outro, sem vale entre eles, e a superfície deve parecer fosca e uniforme — não brilhante e transparente (perto demais) nem com linhas visíveis separadas (longe demais).
Passo 5. Anote o valor. Quando você trocar a chapa de impressão, esse valor muda — uma chapa PEI de 0,8 mm tem espessura diferente de uma de vidro de 4 mm.
No Klipper, é isso que você salva:
# printer.cfg — offset salvo após calibração com a mesa quente
[stepper_z]
position_endstop: 0.0
position_max: 250

[bltouch]
z_offset: 2.485   # valor obtido com PROBE_CALIBRATE, mesa a 60 °C

# Malha de nivelamento: compensa mesa côncava/convexa
[bed_mesh]
speed: 120
horizontal_move_z: 5
mesh_min: 20, 20
mesh_max: 215, 215
probe_count: 5, 5
algorithm: bicubic
E o trecho de start G-code que evita o erro mais comum de todos — sondar a mesa fria:
; START G-CODE — sempre sondar com a mesa já quente
M140 S{material_bed_temperature_layer_0}   ; liga a mesa
M104 S150                                  ; bico em 150 °C: quente, mas sem escorrer
M190 S{material_bed_temperature_layer_0}   ; ESPERA a mesa chegar na temperatura
M109 S150                                  ; espera o bico
G28                                        ; só agora faz o home
BED_MESH_CALIBRATE                         ; e só agora mede a mesa
M104 S{material_print_temperature_layer_0} ; aquece o bico para o valor final
M109 S{material_print_temperature_layer_0}
G1 Z2.0 F3000
G1 X0.1 Y20 Z0.3 F5000.0
G1 X0.1 Y200.0 Z0.3 F1500.0 E15           ; linha de purga na lateral
G1 X0.4 Y200.0 Z0.3 F5000.0
G1 X0.4 Y20 Z0.3 F1500.0 E30
G92 E0
Os dois detalhes que fazem esse bloco valer a pena: M190 antes do G28 (a mesa dilata quando aquece, então medir fria dá um mapa errado) e bico a 150 °C durante a sondagem (quente o suficiente para não haver plástico solidificado na ponta, frio o suficiente para não escorrer e sujar a mesa).
Parte 4 — Os parâmetros de fatiamento que importam
Depois do offset, é aqui que o resto se resolve. Valores de partida testados:
| Parâmetro | PLA | PETG | Por quê |
|---|---|---|---|
| Altura da 1ª camada | 0,2-0,3 mm | 0,25-0,3 mm | Primeira camada mais alta perdoa mesa imperfeita |
| Largura de extrusão da 1ª camada | 120% | 120% | Filete mais largo = mais área de contato |
| Velocidade da 1ª camada | 20 mm/s | 20 mm/s | Devagar dá tempo de aderir |
| Temp. do bico na 1ª camada | +5 a +10 °C | +5 °C | Mais quente adere melhor à mesa |
| Temp. da mesa | 55-60 °C | 70-80 °C | Acima disso, “pé de elefante” |
| Ventoinha na 1ª camada | 0% | 0% | Resfriar a primeira camada é sabotagem |
| Ventoinha a partir da 2ª | 100% | 30-50% | PETG odeia ventilação forte |
| Brim (se necessário) | 5-8 mm | 5-8 mm | Amplia a área de aderência |
Três desses merecem destaque porque são os mais ignorados:
Ventoinha a 0% na primeira camada. Isso não é negociável. A camada precisa de tempo com o plástico ainda mole para se conformar à superfície e criar contato mecânico. Ligar a ventoinha logo mata a aderência antes que ela exista. Muita gente tem perfil com ventoinha a 100% desde a camada 1 e não faz ideia de que esse é o problema.
Largura de extrusão a 120%. Um filete 20% mais largo tem 20% mais área tocando a mesa, pelo mesmo caminho percorrido. É o ajuste de melhor retorno por esforço na primeira camada.
Ventoinha a 30-50% no PETG a partir da 2ª camada. PETG com ventilação forte fica quebradiço e as camadas não colam entre si. É o contrário do PLA, e o perfil padrão de muito fatiador não faz essa distinção.
Parte 5 — Superfície: onde o dinheiro resolve
Se você ajustou offset, nivelou, corrigiu o perfil e ainda tem problema, o gargalo é a superfície. Aqui é onde comprar realmente resolve.
| Superfície | Aderência | Solta a peça? | Manutenção |
|---|---|---|---|
| Vidro liso | baixa sem adesivo | quando esfria (às vezes cedo demais) | álcool isopropílico |
| Vidro com cola PVP | alta | depois de esfriar | lavar de vez em quando |
| PEI texturizado | alta | torcendo a chapa | isopropílico |
| PEI liso (PEO) | muito alta | torcendo a chapa | isopropílico, sem tocar com a mão |
| Fita azul de pintor | média | descolando a fita | trocar a fita |
O detalhe que ninguém conta sobre PEI: a gordura da sua mão é o inimigo. Passar o dedo na chapa deixa uma película que reduz a aderência naquele ponto específico — e depois você fica procurando problema no offset. Limpe com álcool isopropílico antes de cada impressão importante e segure a chapa pelas bordas.
E o inverso vale para PETG: ele adere demais em PEI liso, a ponto de arrancar lasca da superfície ao soltar. Nesse caso, a cola em bastão vira separador, não adesivo — uma camada fina de PVP entre o PETG e o PEI para o plástico não fundir com a superfície.
Comparativo dos itens que corrigem
| Produto | Destaque | Nota | Comprar |
|---|---|---|---|
| YOOPAI placa magnética PEI + PEO dupla face · YOOPAI | Duas superfícies numa chapa, solta por torção | ⭐ 4.7 | |
| HICTOP folha PEI dupla face 310x310mm · HICTOP | Medida para CR-10 e mesas de 300 mm | ⭐ 4.5 | |
| Geeetech bastões de cola (6un) · Geeetech | Aumenta aderência no PLA, separa no PETG | ⭐ 4.6 | |
| Lokkr bastões de cola Creality (3un) · Lokkr | Formulado para mesa aquecida, não escorre | ⭐ 4.8 | |
| SUNLU S1 Plus (secador) · SUNLU | Ataca a causa que ninguém suspeita | ⭐ 4.4 | |
| Kit 14 bicos nozzle M6 0,4mm · Genérico | Bico gasto é causa clássica e barata de resolver | ⭐ 4.4 | |
| Creality placa de aço mola Ender 3 V3 SE · Creality | Peça oficial, encaixe garantido | ⭐ 4.3 |
1. YOOPAI PEI + PEO dupla face — o upgrade de maior impacto
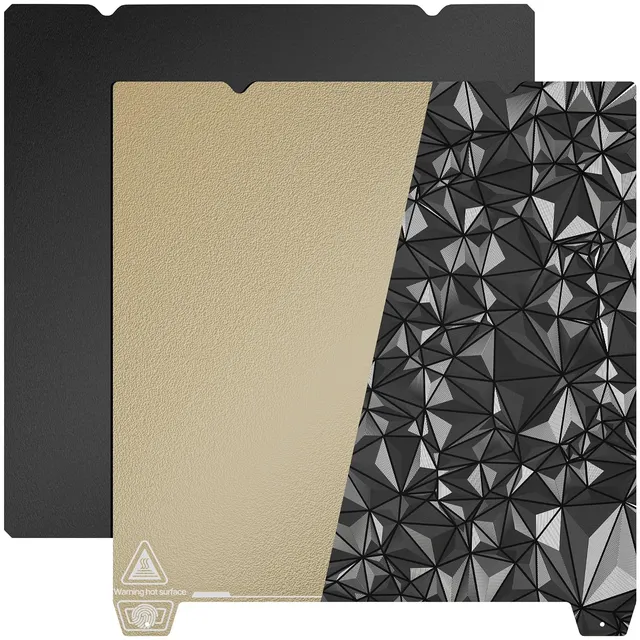
Se você tem uma impressora com mesa de vidro ou com aquele adesivo texturizado original que já está descascando, esta é a compra que mais reduz frustração por real gasto na impressão 3D.
A chapa é de aço mola com PEI dos dois lados: texturizado em uma face (aderência alta, esconde marca na base) e liso/PEO na outra (aderência ainda maior, acabamento espelhado na base). Duas superfícies para casos diferentes, sem comprar duas chapas.
E o ganho operacional é imediato: acabou a impressão, você tira a chapa do ímã, torce, e a peça salta. Nada de espátula, nada de peça arrancada com estilete, nada de risco na superfície.
Com 234 avaliações e média 4,7, é o item de melhor reputação entre as chapas verificadas.
Pontos positivos
- Duas superfícies numa chapa: PEI texturizado e PEO liso
- Aço mola: a peça solta por torção, sem espátula
- Resolve de vez o vidro que descola no canto
- 234 avaliações com média 4,7
- A base magnética serve para trocar chapas depois
Pontos negativos
- Confira a medida da sua mesa antes de comprar
- A base adesiva precisa de superfície limpa e tempo de cura
- Muda o offset de Z: recalibre depois de instalar
Quando NÃO comprar: se a sua impressora já saiu de fábrica com PEI sobre aço mola em bom estado, você não vai notar diferença. Verifique antes se a chapa atual só precisa de uma limpeza com isopropílico.
2. HICTOP PEI 310×310 mm — para mesa grande
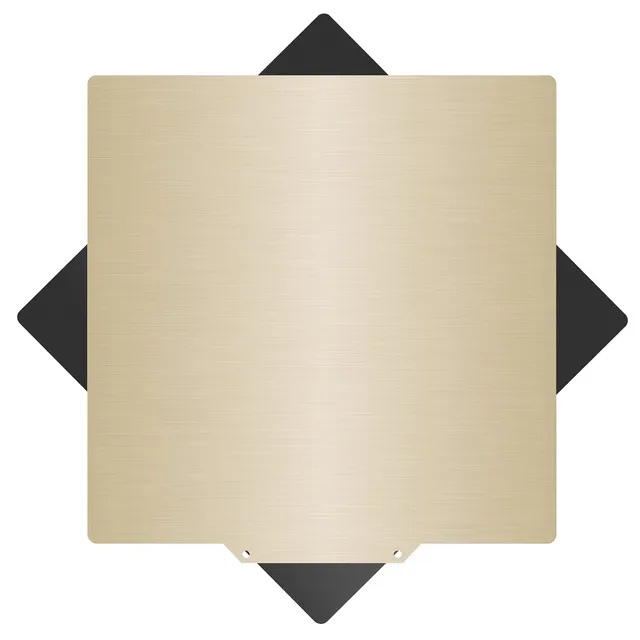
Mesma tecnologia da anterior, no tamanho que resolve o problema de quem tem CR-10, Ender Extender ou qualquer mesa de 300 mm. Chapa de 310×310 mm é uma medida que some das prateleiras justamente porque a maioria dos fabricantes de acessório só cobre a 235×235 da Ender 3.
Também é dupla face: lisa e texturizada.
309 avaliações com média 4,5. Um alerta prático: chapa grande empena se guardada em pé apoiada só numa borda. Guarde deitada ou presa ao ímã.
Pontos positivos
- 310x310 mm cobre CR-10, Ender Extender e mesas de 300 mm
- Face lisa para acabamento espelhado e texturizada para aderência
- 309 avaliações com média 4,5
- Acompanha base magnética adesiva
Pontos negativos
- Empena se guardada em pé sem apoio
- A face lisa exige offset mais fino que a texturizada
- Peça grande demora mais para uniformizar a temperatura
Quando NÃO comprar: se a sua mesa é 235×235 (Ender 3 e derivadas), esta chapa vai sobrar por todos os lados e atrapalhar o home. Compre na medida certa.
3. Geeetech bastões de cola (6 unidades) — o paliativo que funciona
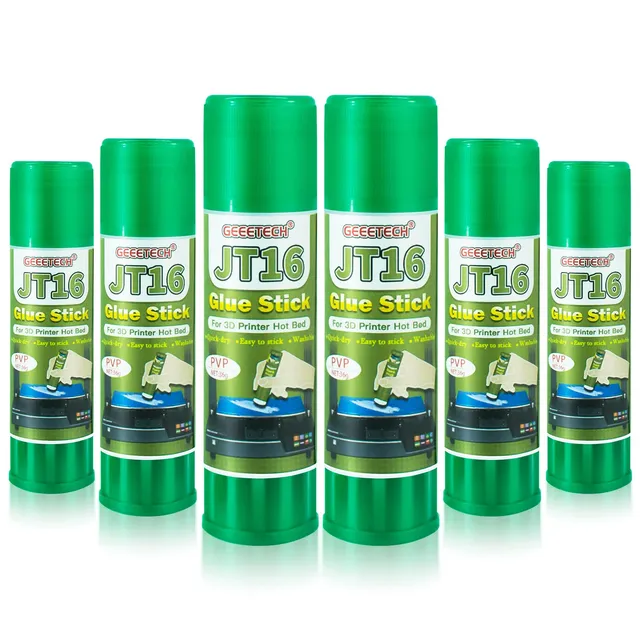
Cola PVP em bastão é a solução mais barata para warping de canto, e ela tem um uso duplo que muita gente não conhece.
No PLA sobre vidro: aumenta a aderência. Passe uma camada fina, cruzada, na área onde a peça vai ficar.
No PETG sobre PEI: funciona como separador. PETG adere tão bem ao PEI que pode arrancar lasca da superfície ao soltar — uma película de PVP entre os dois impede a fusão e protege a chapa. É o oposto do uso convencional, e é o motivo pelo qual quem imprime PETG mantém um bastão na bancada mesmo tendo PEI.
Seis bastões duram anos em uso doméstico. E sai com água morna, sem solvente.
Pontos positivos
- Seis bastões: a solução mais barata para warping de canto
- Uso duplo: aderência no PLA, separador no PETG sobre PEI
- Cola PVP sai com água morna, sem solvente
- 216 avaliações com média 4,6
Pontos negativos
- É paliativo: não corrige mesa desnivelada nem offset errado
- Acumula camada com o uso — precisa lavar a chapa periodicamente
- Aplicação irregular cria pontos de aderência diferente
Quando NÃO comprar: se o seu problema é primeira camada com linhas separadas, cola não resolve — isso é offset de Z. Corrija a causa antes de mascarar.
4. Lokkr bastões Creality (3 unidades) — a nota mais alta
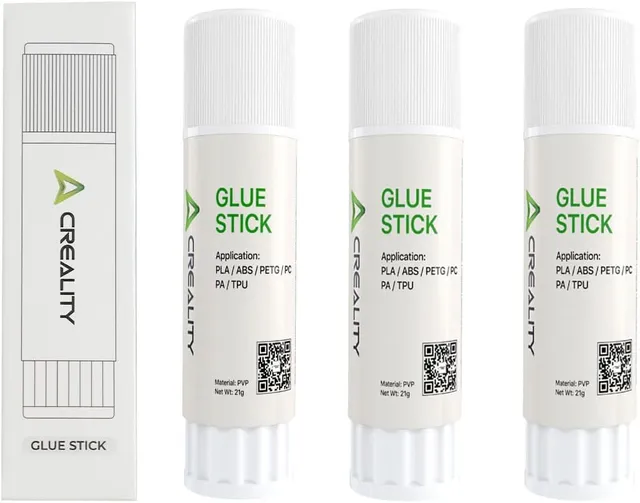
Mesma categoria, formulação específica para mesa aquecida. É uma diferença real: cola escolar comum amolece e escorre a 60 °C, formando poças que criam pontos de altura diferente na primeira camada.
Média 4,8 — a nota mais alta entre os adesivos verificados aqui. Três unidades resolvem o uso doméstico por muito tempo.
A escolha entre este e o Geeetech é basicamente quantidade contra reputação: seis bastões com 4,6, ou três com 4,8.
Pontos positivos
- Média 4,8 — a maior nota entre os adesivos verificados
- Formulação para mesa aquecida: não escorre a 60 °C
- Três unidades atendem uso doméstico por muito tempo
- Aplicação limpa, sem grumo
Pontos negativos
- Menos unidades que o pacote da Geeetech
- 76 avaliações: histórico mais curto
- Como todo adesivo, é correção de sintoma, não de causa
Quando NÃO comprar: se você imprime todo dia e usa muito adesivo, o pacote de seis da Geeetech tem custo por unidade melhor.
5. SUNLU S1 Plus — a causa que ninguém investiga
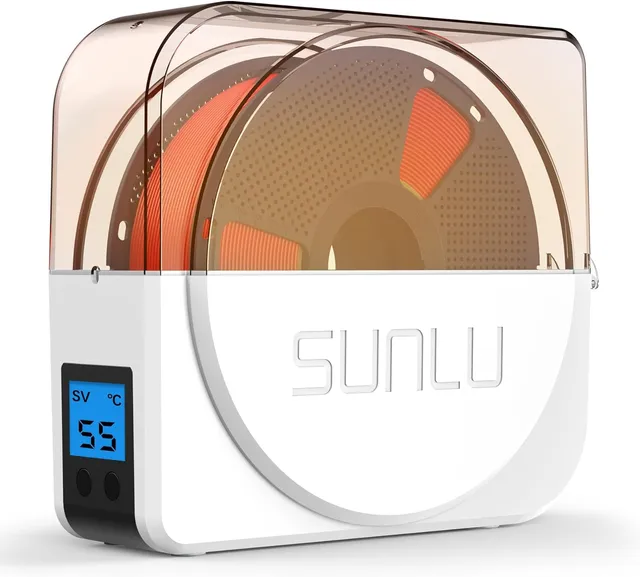
Este é o item que entra na lista por um motivo que quase nunca aparece em tutorial de primeira camada: filamento úmido não sela contra a mesa.
A água absorvida vira vapor a 200 °C e forma microbolhas dentro do filete. Um filete com bolha tem menos material sólido em contato com a superfície do que aparenta ter — a aderência cai sem que nada visível tenha mudado no seu setup.
O sinal que denuncia: a primeira camada piorou sem você ter mexido em nada, e o filamento está aberto há semanas. Junto vem o estalo durante a extrusão.
O S1 Plus tem ventilação forçada — importante, porque caixa sem ventilador só aquece ar parado, e ar parado saturado não seca mais. E você imprime de dentro dele, o que mantém o filamento seco durante as 12 ou 18 horas de uma impressão longa.
3.113 avaliações com média 4,4.
Pontos positivos
- Ataca uma causa real e frequentemente ignorada da má aderência
- Ventilação forçada: circula ar em vez de aquecer ambiente saturado
- Imprime direto de dentro — mantém seco em impressão longa
- 3.113 avaliações com média 4,4
- Serve para PLA, PETG, TPU e nylon
Pontos negativos
- O item mais caro da lista — só compensa com uso frequente
- Não resolve nada se a causa for nivelamento ou offset
- Cabe um carretel por vez
Quando NÃO comprar: se você imprime só PLA, uma vez por mês, e guarda o filamento em saco zip com sílica, a umidade não é o seu gargalo. Vá para a chapa PEI.
6. Kit 14 bicos 0,4 mm — a peça descartável que ninguém troca
Bico é o item mais barato e mais castigado da impressora, e é onde se esconde uma causa clássica de primeira camada irregular: furo gasto ou parcialmente entupido.
O desgaste faz o furo aumentar e perder a forma circular. O resultado é filete com largura variável, que o ajuste de fluxo não corrige, porque o problema não é quanto plástico entra — é por onde ele sai.
Vida útil aproximada de bico de latão:
| Filamento | Vida útil aproximada |
|---|---|
| PLA e PETG comuns | 300-800 h |
| PLA com brilho metálico | 50-150 h |
| Qualquer coisa com fibra de carbono | 10-50 h |
Comprar 14 unidades muda o comportamento: você troca sem pensar duas vezes, que é exatamente o que se deve fazer com uma peça consumível barata. Padrão MK8/M6 — confira o da sua impressora, que é o mais comum em Ender, CR-10, Kobra e similares, mas não é universal.
Pontos positivos
- Bico gasto é causa clássica de primeira camada irregular
- 14 unidades: você troca sem hesitar, que é o comportamento certo
- Padrão MK8/M6, o mais comum em impressoras de entrada
- 397 avaliações com média 4,4
Pontos negativos
- Latão desgasta rápido com fibra ou filamento com brilho
- Confira o padrão de rosca da sua impressora — nem toda é M6
- Trocar o bico exige aquecer e apertar com o hotend quente
Quando NÃO comprar: se a sua impressora usa hotend proprietário (Bambu, Creality K1, Prusa MK4), este kit não serve. Confirme o padrão antes.
7. Creality placa de aço mola Ender 3 V3 SE — a oficial
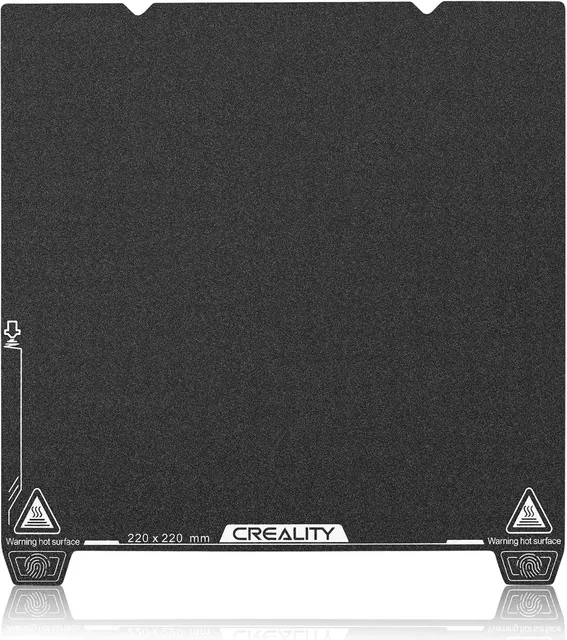
Se a sua impressora é da família Ender 3 V3 SE, a vantagem aqui é medida e encaixe garantidos: peça oficial Creality, sem risco de sobrar 3 mm e atrapalhar o home.
Superfície texturizada, que dá aderência alta e ainda esconde qualquer marca na base da peça — útil quando a base fica à vista.
73 avaliações com média 4,3, o menor histórico da lista. Mas é peça oficial e específica, o que muda o cálculo: você não está apostando em compatibilidade.
Pontos positivos
- Peça oficial Creality: encaixe e medida garantidos na Ender 3 V3 SE
- Superfície texturizada dá aderência alta e disfarça marca na base
- Aço mola — a peça solta por torção
- Substitui a chapa original desgastada sem adaptação
Pontos negativos
- Serve para uma família específica de impressora
- Nota 4,3 e 73 avaliações: o menor histórico da lista
- Só uma face útil, ao contrário das dupla face
Quando NÃO comprar: se a sua impressora não é dessa família, vá para a chapa universal na medida da sua mesa.
Parte 6 — Warping específico, além da primeira camada
Se a primeira camada está perfeita e mesmo assim o canto levanta na camada 30, o problema é térmico, e a correção é outra:
Feche a impressora. Uma barraca de acampamento infantil, um armário de MDF, uma caixa de acrílico — qualquer coisa que reduza a corrente de ar. Sem corrente de ar, a peça esfria mais devagar e uniformemente, e o gradiente de temperatura que gera tensão diminui. Para ABS, isso não é opcional.
Reduza a ventoinha. Ventilação forte acelera exatamente o resfriamento que causa a contração. Em PETG, 30-50% já é o teto. Em ABS, praticamente zero.
Arredonde os cantos no modelo. Um filete de 3 mm nos cantos da base distribui a tensão em vez de concentrá-la em um ponto. É a correção de CAD que resolve mais warping do que qualquer parâmetro de fatiamento.
Use brim de 5 a 8 mm. Ele amplia a área de aderência exatamente onde a força de levantamento é maior — nas bordas.
Ative “mouse ears” (discos finos nos cantos, disponíveis no OrcaSlicer e como modificador em outros fatiadores). É brim seletivo: só nos pontos críticos, com muito menos material.
Checklist de diagnóstico, na ordem certa
- A mesa está nivelada? Um canto bom e outro ruim = nivelamento, não offset.
- O offset foi calibrado com a mesa quente? Metal dilata. Calibrar frio é recalibrar depois.
- A superfície está limpa? Álcool isopropílico. Gordura de dedo derruba a aderência local.
- A ventoinha está a 0% na primeira camada? Se não estiver, corrija isso antes de tudo.
- A largura de extrusão da 1ª camada está em 120%? Ganho grande, custo zero.
- A velocidade da 1ª camada está em 20 mm/s? Rápido demais não adere.
- O filamento está seco? Estalo na extrusão = umidade. Nenhum ajuste corrige isso.
- O bico está gasto? Filete de largura irregular. Troque antes de investigar mais.
- A temperatura da mesa está correta? PLA 55-60 °C, PETG 70-80 °C. Mais não é melhor.
- Se é warping: a impressora está exposta a corrente de ar? Fechar resolve mais que qualquer parâmetro.
Como escolher, em uma linha cada
- Mesa de vidro que descola no canto? YOOPAI PEI + PEO — o upgrade de maior impacto.
- Mesa de 300 mm ou CR-10? HICTOP 310×310, na medida certa.
- Só precisa de aderência barata agora? Geeetech, seis bastões.
- Quer o adesivo mais bem avaliado? Lokkr Creality.
- A primeira camada piorou sozinha e o filamento está velho? SUNLU S1 Plus.
- Filete com largura irregular que o fluxo não corrige? Kit de bicos 0,4 mm.
- Tem Ender 3 V3 SE e a chapa original gastou? A oficial Creality.
🧪 O teste de 10 minutos que economiza dias: imprima um quadrado de 100×100 mm com uma camada, sem brim, com o offset atual. Fotografe de perto, com luz rasante. Compare com a tabela de diagnóstico da Parte 2 antes de mexer em qualquer parâmetro. Noventa por cento dos problemas de primeira camada são identificáveis nesse único teste — e ele custa dois gramas de filamento.
Duas coisas que ajudam e não estão na lista de compras: se a impressão 3D já virou rotina, vale organizar a bancada — a gente reuniu ideias de organização de oficina feitas com impressão 3D lá no Reforma Caseira. E se o problema for o filamento, e não a máquina, o comparativo de marcas de filamento explica o que muda de um para o outro.
Perguntas frequentes
Primeira camada ruim e warping são a mesma coisa? Não. Primeira camada ruim aparece nos primeiros minutos (offset, nivelamento, superfície). Warping aparece depois (contração térmica).
Por que só o canto levanta? Porque no canto a força de contração só tem uma direção para puxar. No meio, os vizinhos equilibram.
Qual a temperatura de mesa correta? PLA 55-60 °C, PETG 70-80 °C, ABS 100-110 °C. Subir mais causa pé de elefante, não resolve warping.
Brim ou raft? Brim quase sempre. Raft só para peça com base minúscula.
Preciso trocar vidro por PEI? Não precisa, mas é o upgrade com melhor retorno na impressão 3D.
Filamento úmido atrapalha a aderência? Muito. Microbolhas reduzem a área real de contato. Estalo na extrusão é o sinal.
Quando trocar o bico? 300-800 h com PLA/PETG; muito menos com fibra ou brilho. Na dúvida, troque — é a peça mais barata.
Fontes consultadas
- Documentação oficial do Klipper sobre
bed_mesh,PROBE_CALIBRATEe configuração de offset de Z - Documentação do Marlin Firmware sobre Babystepping,
M190/M109e ordem de aquecimento no start G-code - Manuais do PrusaSlicer e do OrcaSlicer sobre parâmetros de primeira camada, brim, raft e “mouse ears”
- Fichas técnicas (TDS) de fabricantes de PLA, PETG e ABS quanto a contração linear e temperatura de mesa
- Discussões técnicas em r/3Dprinting e r/FixMyPrint sobre diagnóstico de primeira camada por sintoma visual
- Testes práticos do autor em impressora FDM cartesiana com Klipper e sonda BLTouch
Travou em um sintoma que não está na tabela? Manda uma foto da primeira camada — costuma dar pra identificar pela imagem.
Resumo dos produtos avaliados
YOOPAI
YOOPAI placa magnética PEI + PEO dupla face
Confira o preço atualizado na loja
Pontos positivos
- Dupla face: PEI texturizado de um lado, PEO liso do outro — dois acabamentos numa chapa só
- Aço mola flexível: você torce a chapa e a peça solta sozinha, sem espátula
- Resolve de uma vez o problema de mesa de vidro que descola no canto
- 234 avaliações com média 4,7
Pontos negativos
- Precisa conferir a medida da sua mesa antes — chapa errada não tem conserto
- A base magnética adesiva exige superfície limpa e curada antes do primeiro uso
HICTOP
HICTOP folha PEI dupla face 310x310mm magnética
Confira o preço atualizado na loja
Pontos positivos
- Medida 310x310 mm cobre CR-10, Ender Extender e mesas grandes de 300 mm
- Face lisa para acabamento espelhado e face texturizada para aderência máxima
- 309 avaliações com média 4,5 — histórico sólido para acessório de nicho
Pontos negativos
- Chapa grande empena mais fácil se guardada em pé sem apoio
- A face lisa exige controle de offset mais fino que a texturizada
Geeetech
Geeetech bastões de cola para mesa de impressão (6un)
Confira o preço atualizado na loja
Pontos positivos
- Seis bastões: dura anos, e é a solução mais barata para warping de canto
- Funciona nos dois sentidos — aumenta aderência no PLA e serve de separador no PETG
- Cola PVP sai com água morna, sem solvente
Pontos negativos
- É paliativo: se a mesa está desnivelada, a cola só adia o problema
- Acumula camada com o uso; precisa lavar a chapa de tempos em tempos
Lokkr
Lokkr bastões de cola Creality para mesa 3D (3un)
Confira o preço atualizado na loja
Pontos positivos
- Média 4,8 — a nota mais alta entre os adesivos verificados
- Formulação específica para mesa aquecida, não escorre a 60 °C
- Três unidades resolvem o uso doméstico por muito tempo
Pontos negativos
- Menos unidades que o pacote da Geeetech pelo mesmo tipo de produto
- 76 avaliações: histórico mais curto
SUNLU
SUNLU S1 Plus — secador de filamento com ventilação
Confira o preço atualizado na loja
Pontos positivos
- Ataca a causa que ninguém suspeita: filamento úmido arruína a primeira camada
- Ventilação forçada circula ar em vez de só aquecer ambiente saturado
- Imprime direto de dentro — resolve umidade em impressão de 12 h ou mais
- 3.113 avaliações com média 4,4
Pontos negativos
- É o item mais caro da lista; só compensa com uso frequente
- Não resolve nada se o problema for nivelamento ou offset de Z
Genérico
Kit 14 bicos nozzle M6 0,4mm em latão (MK8)
Confira o preço atualizado na loja
Pontos positivos
- Bico gasto ou parcialmente entupido é causa clássica de primeira camada irregular
- 14 unidades: você troca sem hesitar, que é justamente o ponto
- Padrão MK8/M6 — o mais comum em Ender, CR-10, Kobra e similares
- 397 avaliações com média 4,4
Pontos negativos
- Latão desgasta rápido com filamento carregado de fibra ou brilho
- Confira o padrão de rosca da sua impressora antes — nem toda usa M6
Creality
Creality placa de aço mola texturizada Ender 3 V3 SE
Confira o preço atualizado na loja
Pontos positivos
- Peça oficial Creality: encaixe e medida garantidos na Ender 3 V3 SE
- Superfície texturizada dá aderência alta e ainda esconde marca na base da peça
- Aço mola flexível — a peça solta por torção
Pontos negativos
- Serve para uma família específica de impressora, não é universal
- Nota 4,3 e 73 avaliações: o menor histórico da lista
